技术分享
技术分享
电火花线切割按走丝速度分为快走丝、中走丝与慢走丝三类。随着多次切割技术成熟,中走丝以"接近慢走丝的表面质量、远低于慢走丝的使用成本",成为模具企业的主流选择。
从精度看,慢走丝凭借恒张力放丝与浸液加工,尺寸精度可达±0.002mm,表面粗糙度Ra0.4μm以下;中走丝经多次修光后可达±0.008mm、Ra≤1.6μm,能满足绝大多数冷冲模与注塑模镶件要求。从效率看,中走丝最大切割速度约120mm²/min,开粗效率占优;慢走丝精修稳定但总工时偏长。
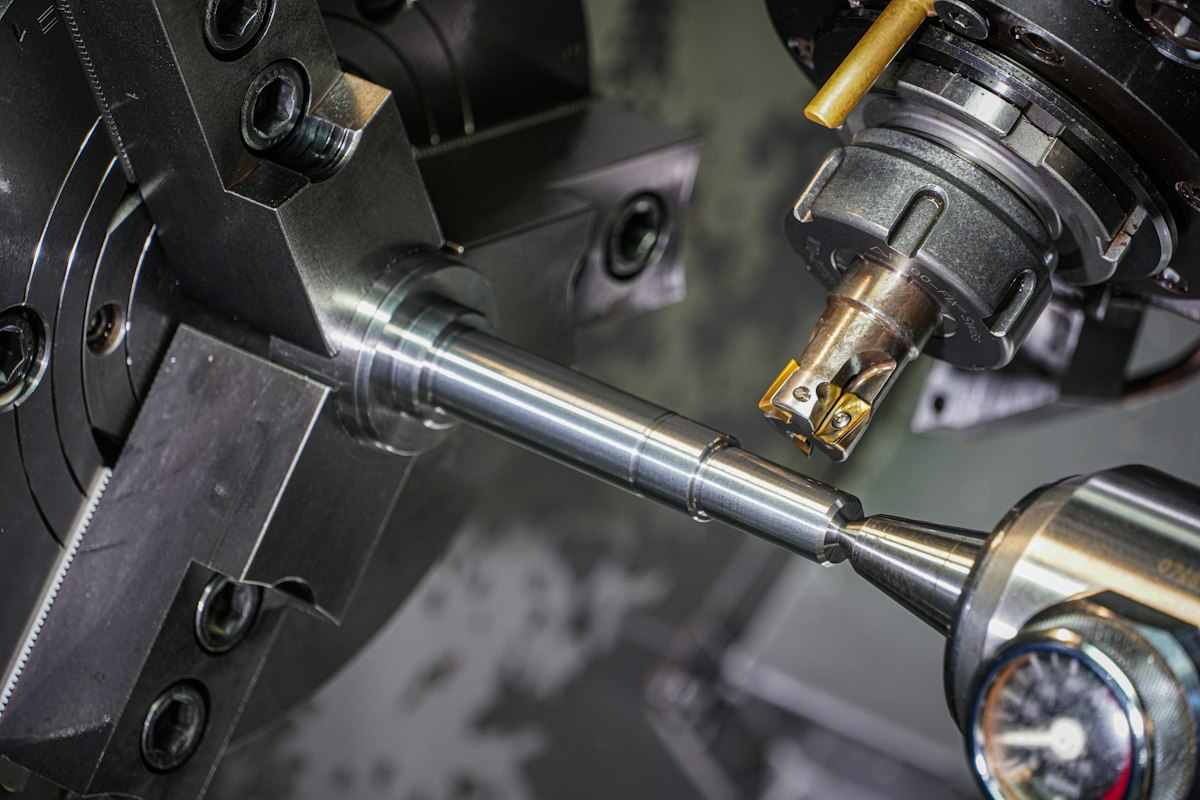
从成本看,慢走丝设备购置价与电极丝(黄铜丝一次性消耗)成本高,还需配套去离子水系统;中走丝使用可重复使用的钼丝,运行成本仅为慢走丝的三分之一左右。
选用建议:精密冲裁模、光洁度要求极高的出口模具优先慢走丝;一般冷冲模、注塑模镶件、夹具与硬质合金零件,中走丝性价比更高。两类设备公司均有供应,欢迎来样评估。
